郑州华强重工科技有限公司
诚信为本 质量为上
-
交货及时 品质保证以质取胜,制造可靠产品;以诚相待,做优质服务
-
精益研发 精工智造拥有成熟的工艺,设备性能稳定可靠
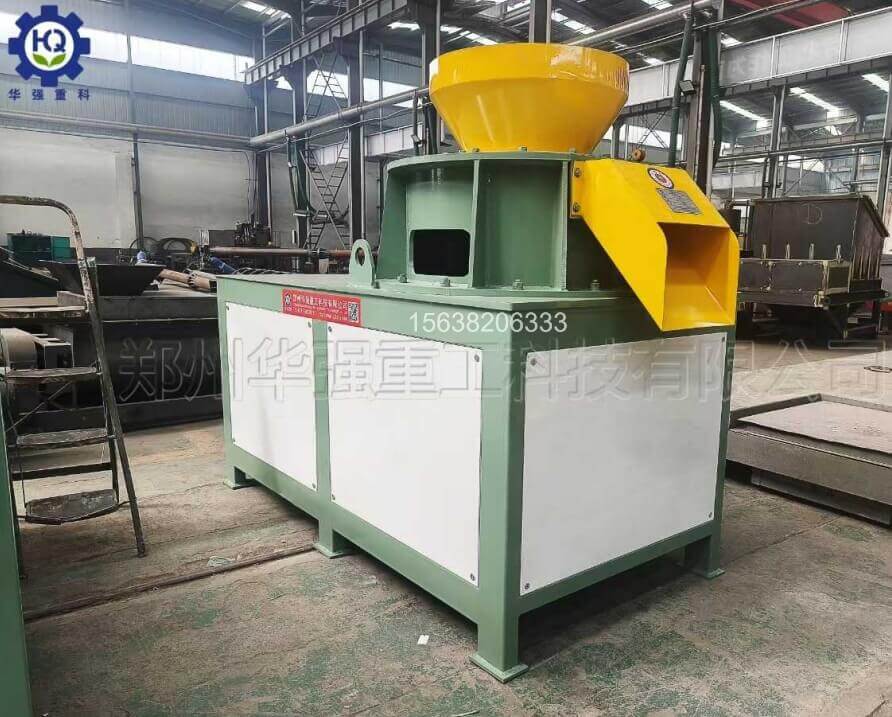
在有机肥生产线上,不少厂家都遇到过这样的窘境:造粒机产出的颗粒松散易碎,装袋运输后粉化率高达15%以上,不仅被客户投诉退货,还直接拉低了成品的商品率。其实,问题的根源往往不在原料,而在造粒环节的设备选型与工艺参数。环模造粒机凭借挤压成型压力大、颗粒致密度高的优势,正成为解决这一难题的主流方案。
颗粒强度不足、粉化率高,通常由三个原因造成:一是环模压缩比偏低,颗粒成型不充分,内部结构松散;二是原料水分控制不当,过干则无法充分粘结,过湿则颗粒内部水分在烘干时形成汽化通道,导致颗粒开裂、粉化;三是环模模孔磨损后未及时更换,压缩力下降,颗粒松散度骤增。此外,原料细度过粗、有机质含量过高而粘结性物料配比不足,也会影响颗粒的成型强度。
环模造粒机的核心优势在于其“环模+压辊”的挤压结构。压辊将物料强行压入环模模孔,在模孔内受到高压、摩擦和剪切作用,物料颗粒之间紧密结合,成型后的颗粒直径均匀、密度高、表面致密。经实测,采用合适压缩比(如畜禽粪便类原料取1:8~1:12)的环模造粒机产出的颗粒,抗压碎能力可提升30%~50%,经过滚筒筛分后一次成品率可达90%以上,粉化率可控制在5%以内,运输颠簸后的破碎率也显著降低。
提升商品率的四项关键工艺:
1. 原料预处理要到位。将发酵腐熟后的物料粉碎至80目左右,过粗会导致颗粒内部结合力差。同时根据原料粘结性,适当添加膨润土、腐殖酸等粘结剂,添加比例一般为3%~8%。
2. 水分精准控制在13%~18%。这是环模造粒机的“黄金含水区间”,既能保证成型顺畅,又能避免烘干后开裂粉化。建议在进料端加装在线水分检测仪,实现动态调节。
3. 环模与压辊的匹配养护。根据原料特性选择压缩比合适的环模,并定期检查模孔磨损情况(一般连续运行800~1200小时需检修),压辊与环模间隙保持在0.1~0.3mm,确保挤压效果。
4. 后端烘干冷却曲线要平缓。 烘干温度过高、脱水过快是颗粒开裂粉化的隐形杀手,建议采用低温大风量烘干(入口温度不超过120℃),冷却后颗粒温度不高于室温5℃再装袋。
对于计划新建或改造有机肥生产线的企业,设备选型直接决定成品质量。一套完整的有机肥生产设备通常包含发酵翻抛设备、粉碎机、搅拌机、造粒机、烘干机、冷却机、筛分机和包装机。其中,有机肥造粒机是决定颗粒品质的核心设备。目前主流的环模造粒机已广泛适配鸡粪、猪粪、牛粪、秸秆、酒糟等各类原料,时产量从0.5吨到20吨可选,无论是小型家庭农场还是万吨级有机肥厂,都能找到匹配的机型。
相比传统圆盘造粒机和平模造粒机,环模造粒机在颗粒强度、成品率方面的表现全面占优,虽然设备投入略高,但按年产1万吨计算,粉化率从15%降到5%,每年可减少近千吨的“废料级”产品损失,商品率提升带来的直接收益往往一年即可覆盖设备差价。