
郑州华强重工科技有限公司
诚信为本 质量为上
-
交货及时 品质保证以质取胜,制造可靠产品;以诚相待,做优质服务
-
精益研发 精工智造拥有成熟的工艺,设备性能稳定可靠
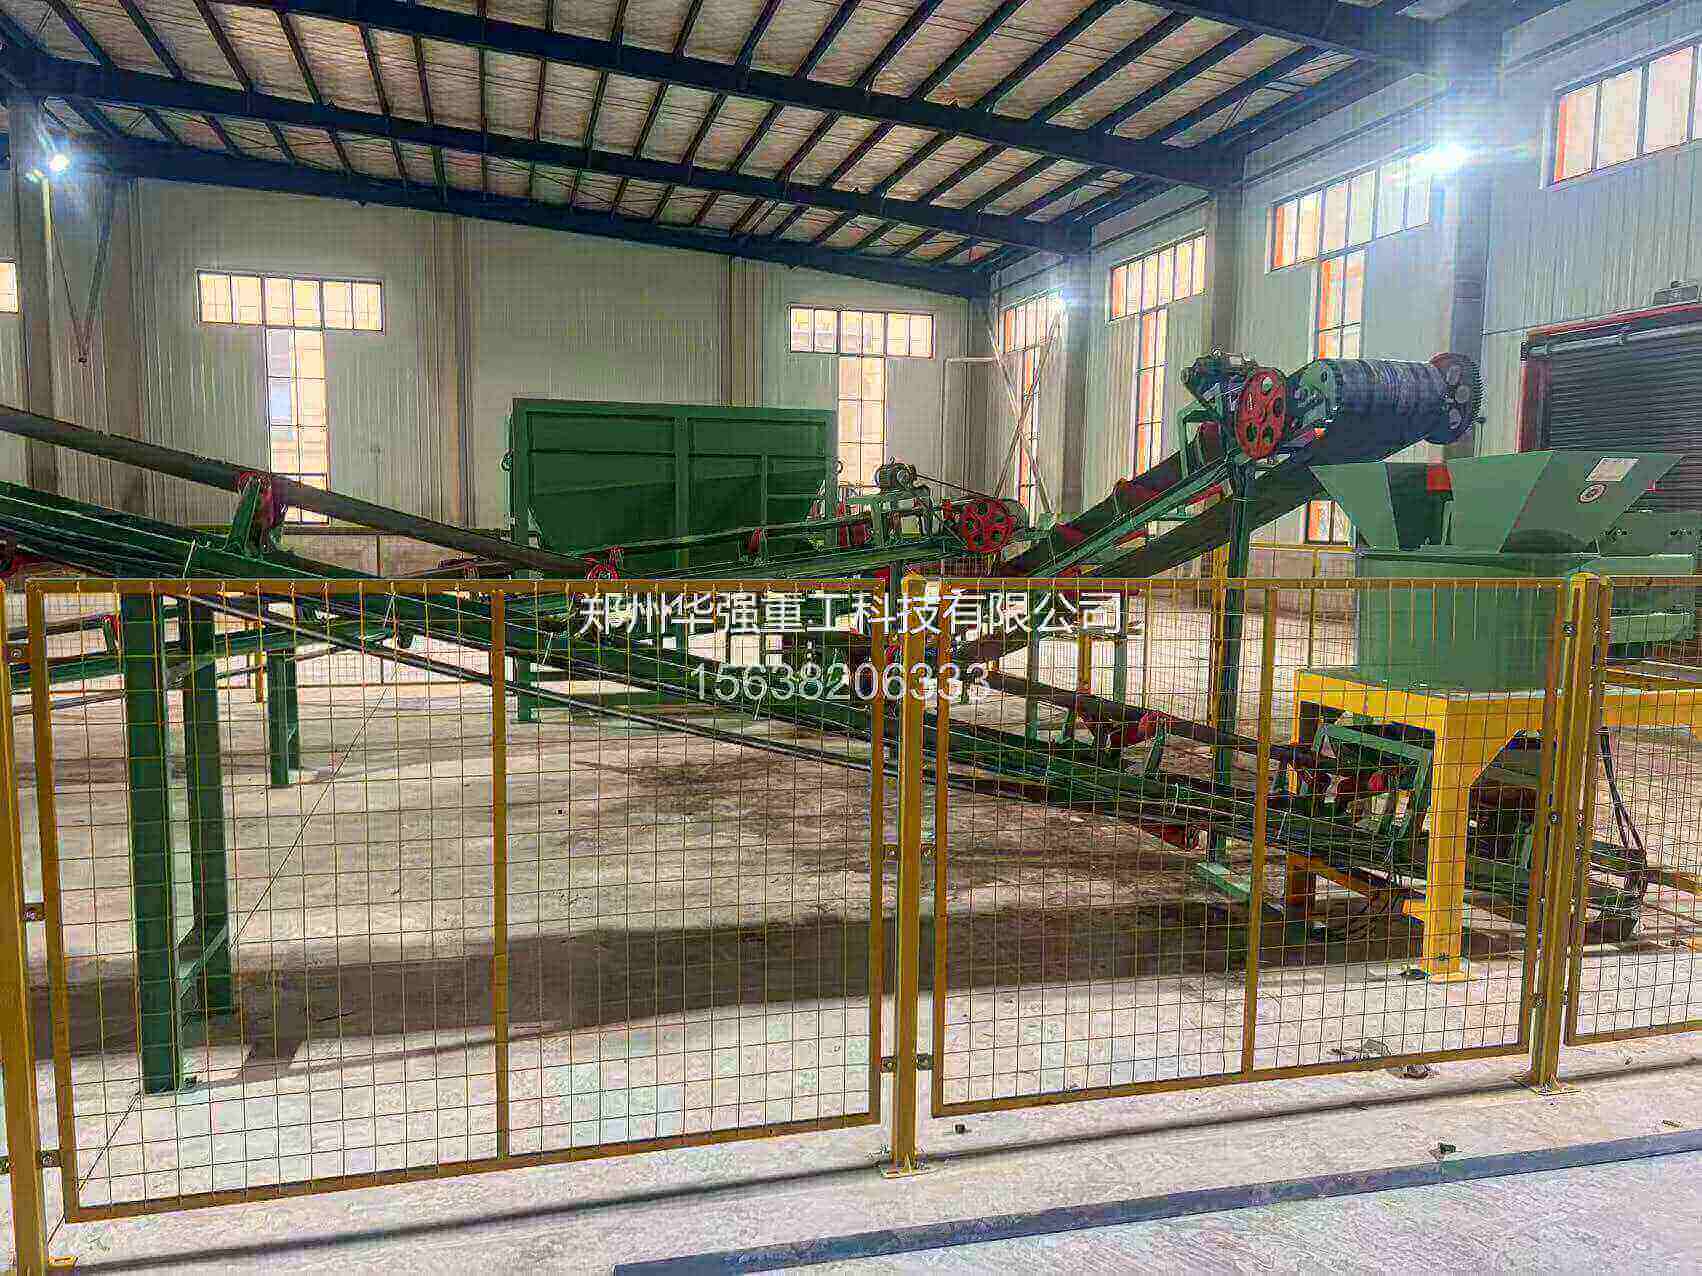
年产5万吨鸡粪粉状有机肥生产线是兼顾产能规模、投资成本与运营稳定性的高性价比选型。这条生产线相比颗粒肥生产线省去了造粒、烘干等复杂工序,整体能耗更低、流程更简洁,只要做好各环节有机肥设备的合理匹配,就能实现鸡粪从废弃物到合格商品有机肥的稳定量产,是当下畜禽粪污资源化利用项目中应用十分广泛的配置方案。
整条生产线的流程从鸡粪原料预处理环节启动。刚收集的鲜鸡粪含水率普遍在70%以上,粘性大、杂质多,无法直接进入发酵工序。首先通过螺旋固液分离机对鲜鸡粪进行挤压脱水,将物料含水率降至60%以内,同时去除鸡毛、石块等大块杂质。之后按碳氮比25:1的配比,将脱水后的鸡粪与秸秆粉、稻壳、锯末等高碳辅料充分混合,同步添加腐熟菌剂调节物料状态,让混合物料达到“手握成团、松手即散”的标准,为后续好氧发酵创造适宜的透气性条件。
核心的高温好氧发酵环节,是鸡粪实现无害化、腐熟化的关键阶段。年产5万吨的产能规模,优先选用槽式发酵布局,配套链板翻抛机作为核心发酵有机肥设备。将调配好的物料堆置在1.5米左右高度的发酵槽内,通过翻抛机定时对物料进行翻堆补氧,让堆温快速升至55℃-70℃并维持7-10天。这个高温阶段可以彻底杀灭鸡粪中的虫卵、有害病菌,分解鸡粪中的恶臭物质,完成一次发酵后,再将物料转移至陈化车间进行7-10天的二次腐熟,每周翻抛1-2次,让物料充分完成有机质分解,形成完全腐熟、无异味的有机肥半成品。整套发酵流程无需复杂密闭罐体,依靠翻抛设备的合理调度,就能稳定保障5万吨年产能的发酵需求,土建成本与运营能耗都能得到有效控制。
完成腐熟的物料,后续进入粉碎、筛分与包装工序。先将发酵后的物料送入半湿物料粉碎机,针对鸡粪腐熟后仍可能存在的少量结块、未完全降解的粗纤维进行细碎处理,确保出料粒径全部达标。细碎后的物料进入滚筒筛分机,通过不同孔径的筛网分离出大颗粒返料与合格粉状成品,不合格的大颗粒物料可返回粉碎机再次处理。筛分后的合格粉状有机肥,输送至自动定量包装机,完成称重、缝包、贴标后直接入库储存。这一环节的有机肥生产设备需要做好产能衔接,粉碎机、筛分机的处理速度要与前端发酵出料节奏匹配,避免出现工序脱节、物料堆积的情况。
这条年产5万吨鸡粪粉状有机肥生产线,全套有机肥设备可根据场地条件灵活调整布局,总占地面积仅需数百平方米,整体投资远低于同产能的颗粒肥生产线。


