
郑州华强重工科技有限公司
诚信为本 质量为上
-
交货及时 品质保证以质取胜,制造可靠产品;以诚相待,做优质服务
-
精益研发 精工智造拥有成熟的工艺,设备性能稳定可靠
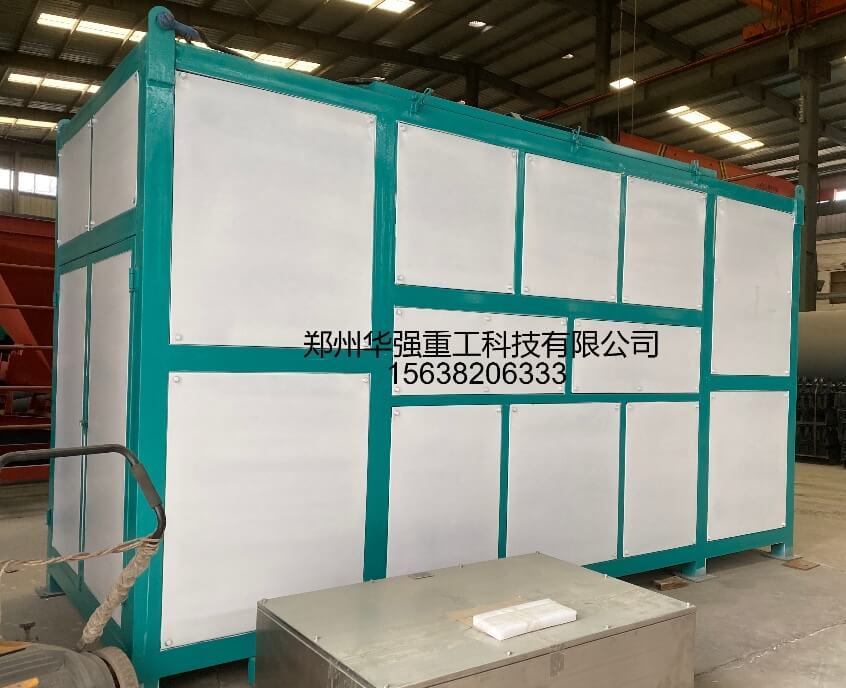
槽式翻堆发酵占地面积大,受季节气候影响明显,而密闭发酵罐作为智能化有机肥设备,凭借占地小、发酵速度快、臭气集中收集的优势,被广泛应用于大中型养殖场粪污资源化项目。发酵罐属于密闭高温好氧发酵设备,不受雨雪、低温天气限制,在北方寒冷地区同样可以稳定生产。
步:原料预处理,调配物料指标。新鲜畜禽粪便含水率高、黏性大,碳氮比无法直接满足发酵要求。首先使用有机肥生产设备中的粉碎机、搅拌机完成预处理,去除粪便中的石块、塑料杂物,将秸秆、菌渣等辅料和畜禽粪便按比例混合,调节碳氮比至 25:1~30:1,含水率控制在 55%-65%。同时添加专用发酵菌剂,保障微生物快速启动繁殖。物料调配达标,是发酵罐稳定运行的基础;原料状态差,极易出现罐内物料板结、供氧不足,导致厌氧发臭。
第二步:自动化密闭上料。调配完成的物料,通过铲车喂料机、皮带输送机送入发酵罐进料口,密闭输送减少臭气外泄。投料量严格控制在罐体容积 70%-80%,预留物料发酵膨胀空间,防止物料溢出。进料结束后关闭罐门,形成密闭发酵环境,避免异味扩散,降低蚊蝇滋生,相比露天堆肥、槽式发酵环保优势突出。整套上料输送系统,是发酵罐配套有机肥设备的重要组成部分。
第三步:罐内高温好氧发酵阶段。启动发酵罐控制系统,罐内搅拌机构持续翻动物料,曝气系统定时供氧,为好氧微生物提供氧气。微生物分解有机质释放热量,罐内温度快速上升,维持 55℃~70℃高温并保持足够时长,彻底杀灭粪便中的虫卵、致病菌与杂草种子,完成粪污无害化处理。设备搭载温控、氧含量在线监测系统,自动调节搅拌、曝气频次,维持发酵环境稳定。整个发酵周期短,通常数天即可完成主发酵,远快于传统槽式发酵。发酵产生的废气集中收集,接入除臭系统处理后达标排放。
第四步:物料出料与二次陈化。当罐内温度逐步回落,物料变为深褐色、松散无恶臭,主发酵阶段完成,物料从底部出料口排出。从发酵罐出来的物料属于初腐熟料,有机质转化尚未完全稳定,需要送入陈化车间堆放 7~15 天进行二次陈化。陈化期间可配合翻堆设备定期翻料,让理化性质进一步稳定,避免后续加工后出现二次升温烧苗。
第五步:后处理深加工。陈化合格的半成品,进入后续有机肥生产设备,依次经过筛分、造粒、烘干冷却、包膜、自动包装工序。根据市场需求,生产粉状有机肥或者颗粒有机肥,成品检测合格后入库销售。发酵罐产出的半成品性状稳定,能够大幅降低后续有机肥设备堵料、卡机概率,提升整条生产线连续性。
发酵罐整套工艺密闭可控,环保压力小,适合厂区空间有限、环保要求严格的项目。华强重工可根据客户原料种类、产能,提供发酵罐以及配套有机肥生产设备,包含预处理、输送、后加工全套有机肥设备,提供工艺设计、设备制造、安装调试、人员培训一站式服务。
畜禽粪便发酵罐的完整流程分为原料预处理、密闭上料、罐内高温发酵、出料陈化、深加工五大环节。作为智能化有机肥设备,发酵罐缩短发酵周期,集中管控臭气污染。搭配成套有机肥生产设备,能够稳定将畜禽粪便转化为优质有机肥,助力养殖场实现粪污无害化、资源化利用,打造绿色种养循环模式。


